


De kernkenmerken van3D -geprinte investeringscasting -technologiezijn digitale drive, complexe structuur empowerment en flexibele respons op de vraag, waardoor het een verstorend proces is in ruimtevaart, medische, hoogwaardige auto's en andere velden. Met de looptijd van materiële innovatie en hybride productiemodus (3D -printen + traditionele casting), dringt de technologie door van prototypeproductie tot massaproductie, waardoor de productie -industrie naar een slimmer en duurzamere richting drijft.
Investeringsuitgifte(Lost Wax Casting) is een precisie -castingproces met duizenden jaren geschiedenis. Het wordt veel gebruikt in ruimtevaart-, medische, auto- en kunstproductie omdat het metaalonderdelen kan produceren met complexe geometrieën en hoge oppervlakte -nauwkeurigheid. Traditionele beleggingscasting is echter gebaseerd op het proces van handgemaakte waxvormen, die pijnpunten hebben zoals lange cyclus, hoge kosten en veel ontwerpbeperkingen. In de afgelopen jaren heeft de introductie van 3D -printtechnologie deze situatie volledig veranderd en de investeringen bevorderd in het tijdperk van digitale productie.
Hier zijn de stappen van 3D -geprinte investeringscasting.
8 stappen van casting van 3D -printen:
1. CAD -modellering, 3D -printen verloren schuim
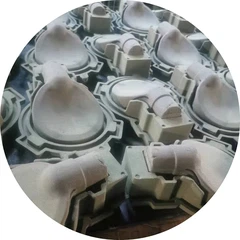
Gebruik CAD -software om het digitale bestand van het gesmolten castingmodel te ontwerpen en exporteer het vervolgens in .stl -formaat en print het met een 3D -printer (SLA Technology 3D -printer wordt aanbevolen). Het afdrukproces duurt meestal slechts enkele uren.
2. Controleer of het gesmolten gietmodel gaten heeft
Voer postverwerking uit, zoals oppervlakteklijp op het 3D-geprinte model om de oppervlaktelaaglijnen te verwijderen. Controleer vervolgens zorgvuldig of het model gaten of scheuren heeft.
3. Oppervlaktecoating
Stuur het model naar de gieterij, smeer eerst het oppervlak van het model met keramische slurry. Deze laag slurry moet nauw passen bij het investeringsgietmodel, en de kwaliteit van de eerste laag slurry heeft direct invloed op de oppervlaktekwaliteit van de uiteindelijke casting.
4. Shell maken
Na het aanbrengen van de keramische slurry plak je zand op de buitenlaag. Nadat het droogt, herhaalt u de stappen van het aanbrengen van slurry en het plakken van zand totdat de schaal de ideale dikte bereikt.
5. Schieten en schoonmaken
Wanneer de schaal droog is, wordt deze in een oven geplaatst en verbrand totdat het gesmolten gietmodel binnenin volledig is opgebrand. Op dit moment wordt de schaal ook keramisch vanwege de hitte. Nadat het uit de oven is gehaald, moet het binnenoppervlak grondig worden gereinigd door het wassen van water en andere methoden en vervolgens worden gedroogd en voorverwarmd.
6. gieten
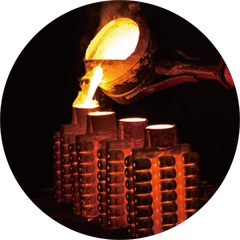
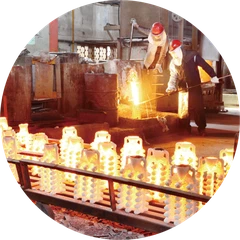
Het gesmolten vloeibare metaal wordt in de lege schaal gevuld door gieten, druk, vacuümzuig, centrifugale kracht, enz., En dan wordt het afgekoeld.
7. Demolding
Nadat het vloeibare metaal volledig is afgekoeld en gevormd, wordt de keramische schaal buiten het metaal volledig gereinigd door mechanische trillingen, chemische reiniging of waterspoeling.
8. na verwerking
Het metaalmodel wordt op het oppervlak behandeld of verder bewerkt en de dimensionale nauwkeurigheid, dichtheid en andere mechanische eigenschappen kunnen op dit moment ook worden getest.
3D -printtechnologie hervormt de waardeketen vanInvesteringsuitgifte, het mogelijk maken van de productie van "massa -aanpassing" mogelijk. Met de bevordering van materiaalwetenschappen en digitale tweelingtechnologie wordt verwacht dat meer dan 40% van de prototypes van investeringen en 30% van de kleine batchproductie in de volgende 3-5 jaar in de volgende 3-5 jaar worden ingesteld. Deze verandering verbetert niet alleen de productie-efficiëntie, maar nog belangrijker, het ontketent de ontwerpverbeelding van ingenieurs en bevordert de hoogwaardige productie in een slimmere en duurzamere richting.