


Technische vereisten voor het smeden van zeer nauwkeurige stalen gietstukken
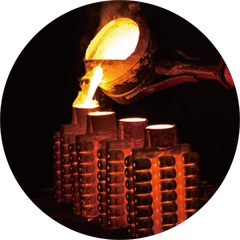
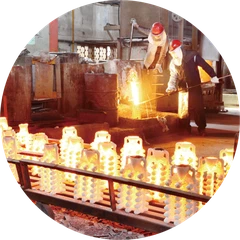
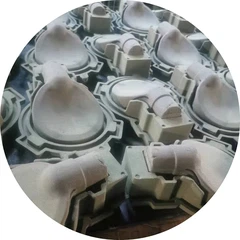
Met behulp van geavanceerde waterglas verloren wasgiettechnologie, worden precisie stalen gietstukken gemaakt van gewoon koolstofstaal en lage legeringsstaal geproduceerd, met dimensionale nauwkeurigheid van CT4 en ruwheidstolerantie van 3,2 micron. Precisie stalen gieting verwijst naar een soort precisie stalen gieting geproduceerd door gieten.
Precisie gietstukken proces stalen gietstukken met hoge precisie, in het algemeen met een lineaire dimensietolerantie van 1%, een hoekdimensietolerantie van ± 1/2 graden en een oppervlakteruwheid van Ra1. 6-3. 2, die materiaal- en bewerkingskosten kan besparen. Het kan onderdelen met complexe vormen produceren of meerdere delen in één bouwen, waardoor montage- of laswerk wordt geëlimineerd. Het kan prachtige tekst of logopatronen op het oppervlak van het product werpen om het beeldbeeld van het product te verbeteren. Het smeedmateriaal heeft een breed scala aan eigenschappen, hoge temperatuurweerstand, slijtvastheid, corrosieweerstand en materiaalsterkte van maximaal HRC 15-60 om aan verschillende werkomstandigheden te voldoen. Castings zijn gemakkelijk te produceren in batches, variërend van kleine hoeveelheden tot massaproductie, met veel efficiëntie en goede herhaalbaarheid; Lage schimmelkosten en lage initiële investeringen in productontwikkeling.
De meeste grote en middelgrote stalen gietstukken zijn belangrijke en ondersteunende onderdelen in zware en grote technische apparatuur. De gietstukken zijn extreem groot in grootte, complex van vorm en hebben grote openingen van de dwarsdoorsnede. Deze gietstukken zijn vaak in de werking van hoge temperatuur en hoge druk, en hun prestaties en kwaliteitsvereisten zijn zeer streng, vooral de prestatievereisten voor hoge temperatuur zijn strenger.
Stalen gietstukken moeten worden gebruikt na warmtebehandeling. Vanwege de aanwezigheid van ventilatieopeningen, scheuren, krimp en krimp, grove kristallen, ongelijke structuur en resterende thermische spanning in de gegoten stalen delen, zijn de druksterkte, vooral plastische vervorming en ductiliteit van de stalen gietstukken sterk verminderd.
Precisie stalen gietstukken worden voornamelijk gebruikt om sommige onderdelen te produceren met complexe vormen, moeilijk te smeden of te snijden, maar vereisen hoge sterkte en plasticiteit.
De warmtebehandeling van precisie stalen gietstukken bestaat uit drie fasen: verwarming, isolatie en koeling. De bepaling van zijn procesparameters is gebaseerd op het waarborgen van de productkwaliteit en het besparen van kosten.
1. Verwarming
Verwarming is het proces met het hoogste energieverbruik in het warmtebehandelingsproces. De belangrijkste technologie van het verwarmingsproces is het selecteren van geschikte verwarmingsmethoden, verwarmingssnelheden en laadmethoden.
(1) Verwarmingssnelheid: voor algemene kleine en middelgrote precisiestalen gietstukken kan de verwarmingssnelheid onbeperkt zijn en kan het maximale vermogen van de oven worden gebruikt voor verwarming. Het gebruik van het opladen van hete oven kan de verwarmingstijd en de productiecyclus aanzienlijk verkorten. In feite is er onder snelle verwarmingsomstandigheden geen significante temperatuurvertraging tussen het oppervlak en de kern van het giet, en langzame verwarming zal leiden tot verminderde productie -efficiëntie, verhoogd energieverbruik en ernstige oxidatie en decarburisatie van het gietoppervlak. Voor sommige gietstukken met complexe vormen en structuren, dikke wanden en gemakkelijk te produceren grote thermische spanningen tijdens het verwarmen, resulterend in vervorming of scheuren, moet de verwarmingssnelheid worden geregeld. Over het algemeen kan lage temperatuur langzame verwarming (onder 600.C) of een of twee keer in de lage of gemiddelde temperatuurzone blijven. Snelle verwarming kan nog steeds worden gebruikt in de hoge temperatuurzone.
(2) Verwarmingsmethode: de verwarmingsmethoden voor stalen gietstukken omvatten stralingsverwarming, zoutbadverwarming en inductieverwarming. Het principe van het selecteren van de verwarmingsmethode is snel en uniform, gemakkelijk te regelen, hoog rendement en lage kosten. Over het algemeen moeten de structurele dimensies, chemische samenstelling, warmtebehandelingsproces en kwaliteitsvereisten van de gieting worden overwogen.
(3) Laadmethode: de stapelmethode van de gietstukken in de oven moet voldoende aandacht krijgen. Het basisprincipe is om volledig gebruik te maken van de effectieve ruimte, te zorgen voor uniforme verwarmingsomstandigheden en vervorming van de gietstukken te voorkomen.
2. Isolatie
De bepaling van de isolatietijd van de warmtebehandeling van stalen gietstukken zou twee factoren moeten overwegen: één is om de oppervlakte- en kerntemperatuur van het gietstukken uniform te maken; De andere is om de structuur te homogeniseren. Daarom hangt de verblijftijd van de isolatie voornamelijk af van de thermische geleidbaarheid, dwarsdoorsnedewanddikte en legeringselementen van de gietstukken. Over het algemeen vereisen legeringsstalen gietstukken een langere isolatietijd dan gietstukken van koolstofstaal. De wanddikte van het gieten is meestal de belangrijkste basis voor het schatten van de isolatietijd. Volgens ervaring, isolatie gedurende 1 uur voor elke 25 mm wanddikte. Voor die groter dan 25RAM wordt de isolatietijd verlengd met 1 uur voor elk extra 25RAM. Voor de houdtijd tijdens het temperen en verouderende behandeling moet het doel van warmtebehandeling, houdtemperatuur en elementdiffusiesnelheid worden overwogen. De houdtijd moet langer zijn dan die tijdens het normaliseren of blussen, meestal 1,5 tot 2 keer van de houdtijd tijdens het normaliseren of blussen.
3. Koeling
Precisie stalen gietstukken kunnen met verschillende snelheden worden gekoeld na het vasthouden van de fasetransformatie in het staal, om de vereiste metallografische structuur te verkrijgen en de gespecificeerde prestatie -indicatoren te bereiken. Over het algemeen is het verhogen van de koelsnelheid bevorderlijk voor het verkrijgen van een goede organisatorische staat en het verfijnen van de korrels, waardoor de mechanische eigenschappen van het staal worden verbeterd. Een te hoge koelsnelheid kan echter gemakkelijk een grotere stress in het gieten veroorzaken, wat kan veroorzaken dat vervorming of kraken voor gietstukken met complexe structuren kan worden veroorzaakt. De koelmethode na het temperen en vasthouden is over het algemeen niet bijzonder streng. Het is alleen voor sommige gegoten staal met een laag legering die gevoelig zijn voor temperatuur brosheid die de koeling na het temperen en vasthouden vooral belangrijk is. Het is raadzaam om een snelle koelmethode te gebruiken om zo snel mogelijk door de borte zone te gaan om te voorkomen dat de taaiheid van het gegoten staal wordt verminderd. Veel voorkomende koelmedia voor warmtebehandeling van stalen gietstukken zijn lucht, olie, water, pekel en gesmolten zout.
Bij het kiezen van een aangepaste precisie -investeringscastingfabrikant moet u rekening houden met de procesmogelijkheden, materiaalbereik, kwaliteitscontrole en serviceniveau. Ningbo Suijin Machinery Technology Co., Ltd. kan aangepaste precisie -investeringscastingdiensten bieden. We richten ons op het bieden van zeer nauwkeurige, complexe productie-diensten voor metaalonderdelen. Investeringscasting (ook bekend als Lost Wax Casting) is een precisie -gietproces dat onderdelen met precieze afmetingen en een hoge oppervlakteafwerking kan produceren. Het wordt veel gebruikt in ruimtevaart, automotive, medische, energie en andere gebieden.