

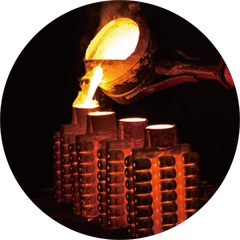
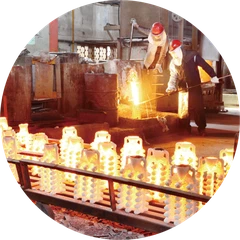

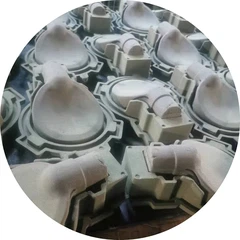
Aluminium is een van de meest gebruikte metalen bij het casten van investeringen. In investeringsgieten (verloren wasgietgiet), worden aluminium en zijn legeringen veel gebruikt in ruimtevaart-, automobiel-, elektronica- en consumentenproducten vanwege hun lichtgewicht, hoge thermische geleidbaarheid, corrosieweerstand en goede gietbaarheid.
Het volgende is een gedetailleerde analyse van Suijin over de belangrijkste kenmerken van aluminium metaal in investeringsgieten, gemeenschappelijke legeringen, procespunten en toepassingsgevallen:
I. Voordelen van aluminium metaal bij het gieten van beleggingen
Lichtgewicht: aluminium metaal heeft een lage dichtheid (ongeveer 2,7 g\/cm³), die geschikt is voor het produceren van lichtgewicht onderdelen (zoals structurele onderdelen van de luchtvaart, auto -onderdelen in de auto).
Hoge thermische geleidbaarheid en elektrische geleidbaarheid worden gebruikt in scenario's zoals radiatoren en elektronische behuizingen die snelle warmtegeleiding vereisen.
Aluminiumoppervlak is gemakkelijk om een dichte oxidefilm (Al₂o₃) te vormen, die een goede weerstand heeft tegen atmosferische en chemische corrosie.
Goede vloeibaarheid, matige krimp (ongeveer 6-8%) en goede gietprestaties zijn geschikt voor complexe dunwandige onderdelenvorming.
Schrootaluminium kan 100% worden gerecycled en hergebruikt, in lijn met duurzame ontwikkelingsbehoeften.
II. Gemeenschappelijke aluminiumlegeringen voor casting van investeringen
Aluminium-Silicon-systeem (AL-SI): Beste vloeibaarheid, lage krimp (zoals A356, A357).
Aluminium-Copper System (Al-Cu): Hoge sterkte, maar slechte gietbaarheid (zoals 2 0 1. 0, 204.0).
Aluminium-Magnesium-systeem (AL-MG): sterke corrosieweerstand (zoals 514. 0, 52 0. 0).
Aluminium-zinksysteem (AL-Zn): natuurlijke veroudering (zoals 713. 0).
Iii. Belangrijke punten van het castingproces van aluminium investeringen
Smelten en gieten
Temperatuurregeling: de temperatuur van aluminium vloeistof is meestal 680-750 graad om oververhitting en oxidatie -insluitsels te voorkomen.
Degasserende behandeling: introduceer argon of gebruik een roterende ontgasser om waterstofporiën te verminderen (aluminium vloeistof is gemakkelijk te absorberen waterstof).
Gietsnelheid: snelle vulling is vereist om het risico op oxidefilmbreuk te verminderen.
Schimmel- en schaalontwerp
Shell -materiaal: Silica Sol of aluminosilicaat keramische slurry, goede stabiliteit met hoge temperatuur (sintertemperatuur 900-1100 graad).
Shell-dikte: complexe onderdelen vereisen meerlagige coating (5-8 lagen) om een balans tussen sterkte en permeabiliteit te garanderen.
Na verwerking
Warmtebehandeling: T6 -behandeling (vaste oplossing + kunstmatige veroudering) verbetert de sterkte aanzienlijk (zoals een 357- T6 -sterkte tot 345 MPa).
Oppervlaktebehandeling: anodiseren, zandstralen of elektropleren om de slijtvastheid en esthetiek te verbeteren.
IV. Uitdagingen en oplossingen voor aluminium investeringen casting
1. Oxidatie -insluitsels (Al₂o₃ -defecten)
Tijdens het smelt- en gietproces reageert aluminium vloeistof gemakkelijk met zuurstof om een aluminiumoxidefilm (al₂o₃) te vormen, wat resulteert in insluitsels in het gieten, waardoor de mechanische eigenschappen en oppervlaktekwaliteit worden verminderd. Inerte gasbescherming is de oplossing. Tijdens smelten wordt argon of stikstof geïntroduceerd om het oppervlak van de aluminium vloeistof te bedekken (zoals het gebruik van een roterende Degasser + AR gemengd gas). Gebruik vacuümstroomtechnologie (vacuüm graad<10⁻² mbar) to completely isolate oxygen (such as aerospace precision castings). Add a NaCl-KCl composite flux layer to absorb oxides and form a protective barrier. Use a bottom pouring gate or a serpentine runner to reduce aluminum liquid turbulence (the probability of oxide film rupture is reduced by 50%).
2. Krimp en krimp (stolling krimpdefecten)
De stollingskrimpsnelheid van aluminiumlegering is relatief hoog (6-8%), en dikke en grote dwarsdoorsnede gebieden zijn vatbaar voor interne leegte als gevolg van onvoldoende krimpcompensatie. De stijgpositie kan worden geoptimaliseerd via simulatiesoftware (Procast\/Magmasoft) om ervoor te zorgen dat het dikke wandgebied het laatst stolt. Plaats grafiet gekoeld ijzer in de hete zone om de lokale koeling te versnellen (krimpvolume wordt verminderd met 40%). Spray zirkoniumoxide gekoelde coating in de schaal (koelsnelheid wordt verhoogd door 2-3 maal). Trace strontium (SR) of titanium (ti) toevoegen om de korrels te verfijnen (zoals een 356+0. 02% SR, de krimpsnelheid wordt met 30% verlaagd).
3. Thermische scheuren (stollingsstress barsten)
Complexe gietstukken koelen ongelijk koel door verschillen in wanddikte en interne spanning overschrijdt de treksterkte van het materiaal. De oplossing van Suijin is om low-stresslegeringen te selecteren en al-Si-legeringen te gebruiken (zoals A357). Een siliciumgehalte van 7% kan de scheurweerstand verbeteren. De voorverwarmingstemperatuur wordt verhoogd van 200 graden tot 450 graden om de koelgradiënt te verminderen (scheursnelheid wordt met 60%verlaagd). Optimaliseer de structuur, het ronde hoekontwerp (r groter dan of gelijk aan 3 mm) om spanningsconcentratie te voorkomen, en de helling van de dunne dikke overgangszone is kleiner dan of gelijk aan 15 graden. Nadat de gieting is beschoten, past u 20-50 Hz mechanische trillingen aan om restspanning vrij te maken (scheurrisico wordt verminderd met 70%).
4. Oppervlakteruwheid en dimensionale nauwkeurigheid
The inner surface defects of the ceramic shell (such as slurry bubbles) are transmitted to the casting, affecting the accuracy (Ra>6.3μm). Suijin beveelt een zeer nauwkeurige voorbereiding van de schaal aan, met behulp van nano-schaal silica-sol (deeltjesgrootte<50nm) slurry, and the shell surface finish Ra<1.6μm. Using 3D printed ceramic shells (such as ExOne S-Max Flex), the resolution reaches 140μm and the dimensional error is ±0.1mm. Electrolytic polishing of castings (voltage 12V, time 5min), Ra can be reduced from 6.3μm to 0.8μm.
5. Complexe dunwandige structuren zijn moeilijk te vormen
Hoewel aluminiumlegeringen een goede vloeibaarheid hebben, zijn ze vatbaar voor onvolledige vulling of koud dicht wanneer de wanddikte is<1mm. Low-pressure/vacuum assisted pouring is required, and the pressure is controlled at 0.5-1.2 bar, and the filling speed is increased by 30% (suitable for thin-walled parts of drone frames). Optimize the permeability of the shell, add 30% mullite fiber to the ceramic slurry, and the permeability is increased from 15 cm³/(min·cm²) to 45 cm³/(min·cm²). Ultra-fine treatment of alloys, so that electromagnetic stirring + ultrasonic vibration can jointly refine the grains (grain size is reduced from 200μm to 50μm), and the fluidity is increased by 25%.
V. Toekomstige trends
Ontwikkeling van lichtgewicht legeringen van hoge sterkte
Nano-verbeterde op aluminium gebaseerde composietmaterialen (zoals AL-SIC) om de slijtvastheid en hoge temperatuurprestaties te verbeteren.
Digitale procesoptimalisatie
AI-gebaseerde gietsimulatie voorspelt krimp en optimaliseert automatisch het gietsysteem.
Green Casting Technology
Keramische schaalvorm met bio-gebaseerde bindmiddel vermindert de koolstofemissies van het braad.
Aluminiummetaal is een kernmateriaal geworden voor high-end productie in investeringsgieten vanwege de lichtgewicht, hoge thermische geleidbaarheid en uitstekende gietprestaties. Door middel van legeringsoptimalisatie (zoals ALSI10mg), procesinnovatie (vacuümcasting) en versterking na de verwerking (T6 warmtebehandeling), kunnen aluminium gietstukken voldoen aan de stringente vereisten van ruimtevaart, automobiel en andere gebieden. In de toekomst, met de integratie van nieuwe materialen en digitale technologieën, zal aluminium investeringen casting de efficiëntie en duurzaamheid verder verbeteren.