


Wat is 1.4837 materiaal gieten zuurstofsensorbaas?

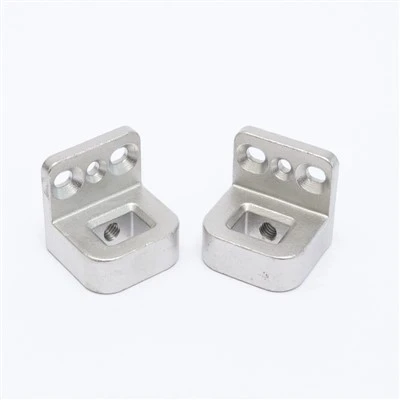
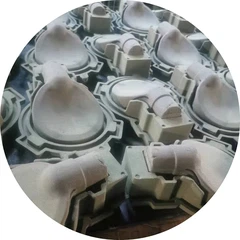
Een gieten van een oxygensensorbaas verwijst meestal naar het proces van het creëren van een montagepunt of behuizing voor een zuurstofsensor in een uitlaatsysteem of een andere toepassing.
Een zuurstofsensorbaas is een schroefdraadgat of passend op een uitlaatpijp of een ander onderdeel waar een zuurstofsensor kan worden gemonteerd. Deze baas biedt een veilige en verzegelde locatie voor de te installeren sensor, waardoor het het zuurstofgehalte in de uitlaatgassen nauwkeurig kan meten.
Het gietproces omvat het maken van de baas door metaal te smelten en in een mal te gieten die is ontworpen om de specifieke vorm en grootte te creëren die nodig is om de zuurstofsensor te installeren. Zodra het metaal is gestold en afgekoeld, wordt de baas meestal op de uitlaatpijp of component gelast waar de sensor zich bevindt.
Het nauwkeurig gieten van een zuurstofsensorbaas is cruciaal voor de juiste werking van de zuurstofsensor, omdat deze zorgt voor een veilige en lekvrije verbinding waarmee de sensor nauwkeurige metingen van de zuurstofniveaus in de uitlaatgassen kan bieden.

01 Onderdeelnaam
Zuurstofsensorbaas

02 Toepassing
Auto -industrie

03 Materiaal
Roestvrij staal

04 Proces
Investeringsuitgifte
& Bewerking

05 gietmethode
Thermische zwaartekrachtgiet

06 Oppervlakte afgewerkt
Als raw cast
(Schot schieten)
Deeltoepassing-Auto Industries

Investeringscastings voor automotive -toepassingen vereisen een ingewikkelde structuur, hoge precisie en betrouwbare prestaties. Onze diensten richten zich op hoge complexe onderdelen van investeringen. We bieden betrouwbare en veelzijdige onderdelenproductieoplossingen voor wereldwijde Automotive OEM's.
Motorsysteem
Typische investeringsafgiftingspart die we produceren, zijn onder meer:
1: Erg Housing
2: Egr Sensor Boss
3: Brandstofrailbeugel
4: uitlaatinlaat/uitlaatkegel
5: brandstofinspuitstoel
Transmissiesysteem
Typische investeringsafgiftingspart die we produceren, zijn onder meer:
1: Rembalansblok
2: Shift Sleeve
3: Balansgewicht
4: Sluithang
5: kussenblok
Chassisysteem
Typische investeringsafgiftingspart die we produceren, zijn onder meer:
1: vierkante lagerbehuizing
2: Stuurknokkels
3: Tie -staaf
4: cover van startmotor
5: remklauwen


Productieproces introduceren
1. Tooling Build
Ontwerp en bouw een metalen dobbelsteen van aluminium
2. Waxinjectie
Injecteren gesmolten was onder hoge druk in de holte om een patroon te krijgen dat de afgewerkte onderdeelgeometrie repliceert
3. Waxpatroonassemblage
De waxpatronen worden geassembleerd op lopers en in een afgewerkte boom die klaar is om te worden ondergedompeld.
4. Slurrycoating
De montage wordt vervolgens gedompeld in een hoogwaardige keramische slurry om een keramische schaal rond de wasboom te bouwen.
5. Keramische schaal Bouw en droog de schaal
Nadat de slurrycoating is gedaan, worden zanddeeltjes op het oppervlak van de natte boomontsteking gevallen. Dit helpt om de laag van coating op het wassemblageoppervlak te verdikken en te versterken, herhaal 5-6 maal.
6. De-wax
Stuur de schaal in voorverwarmende oven en vervolgens wordt de was in de nieuw gebouwde schaal nu verwijderd. Ontwakking wordt gedaan met behulp van een stoomafdekkingsautoclaaf of flash fire oven.

7. Smelten en gieten en afkoelen
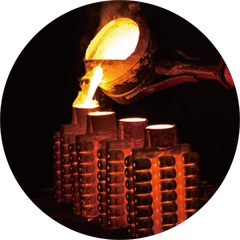
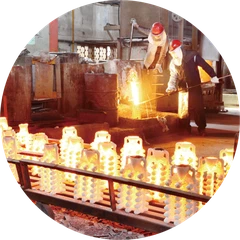
Nu wordt het gewenste gesmolten metaal in de voorverwarmde lege schimmelholte gegoten, de mal zit dan om het gesmolten metaal te laten afkoelen en te stollen, waardoor het laatste gieting dan wordt.
8. Verwijdering van shell
Het shell -materiaal wordt vervolgens verwijderd door processen Hammer knock -out, trillingen en stalen korrelsborten
9. Cut-off
De voltooide onderdelen worden vervolgens vrij van het poort- en hardlopersysteem gesneden.
10. slijpende gietpoort
De ingate die overblijft na het zaagproces, is gemalen voor het gieten.
11. Laatste inspectie
Zodra de afwerkingsbewerkingen zijn voltooid, worden de onderdelen geïnspecteerd op oppervlakte- en ondergrondse defecten.
12. Verpakking en levering
Voor overzeese verzending, we verpakken met standaard houten pallet met maat beperkte 1200*800 mm

RFQ HANDGEPROCES
 Krijg contact
U kunt onze contactgegevens vinden voor verdere communicatie in de kolom "Contact".
 Verzenden tekening
Het 2 & 3D -tekenformaat kan PDF, STEP, DWG, DXF en binnenkort via e -mail worden verzonden. WeChat, WhatsApp, link.
 Offer krijgen
Nadat we de vraag van de klant hebben gewist, kunnen we u het offerte sturen met PDF -formaat voor documentatie.

 Teken NDA
Voor vereisten voor vertrouwelijkheid van tekeningen kunnen we de NDA ondertekenen voordat u tekening verzendt.
 Haalbaarheidsstudie afmaken
De haalbaarheidsstudie van tekenen is het meest belangrijke punt om ervoor te zorgen dat het onderdeel volledig kan worden voldaan aan tekeningspecificaties, die materiaal, dimensie, oppervlaktebehandeling en testverzoek bevatten.
Verzending en doorlooptijd

1
Delivering verzendhaven
De dichtstbijzijnde verzendhaven is Ningbo-haven, de haven van Ningbo-Zhoushan is de drukste haven ter wereld in termen van vrachttonnage. Het behandelde vorig jaar 1,32 miljard ton vracht.

2
Verpakkingsoplossing
Normaal gesproken gebruiken we de Europese standaardpallet voor overzeese markt, en voeren we ook de anti-spoeltas in voor koolstofstaalonderdelen voor roestbescherming.

3
Beschikbare verzendmethode
We kunnen verschillende verzendmethode ondersteunen, waaronder zeevertage, luchtverzending, treinverzending en DHL, FedEx, TNT, UPS enzovoort.

4
Monsters doorlooptijd
Voor CNC-bewerkingsonderdelen is de doorlooptijd ongeveer 5-10 dagen.
Voor het gieten en bewerken van onderdelen gaat het ongeveer 25-30 dagen.
Voor giet- en bewerkings- en oppervlaktebehandelingsonderdelen, ongeveer 30-40 dagen.
Populaire tags: 1.4837 Materiaal gieten zuurstofsensorbaas, China 1.4837 Materiaal gieten zuurstofsensor baasfabrikanten, leveranciers, fabriek