




304 roestvrijstalen connector voor vloeistofkoeling
Waarom investeringsgieten voor hardware voor vloeistofkoeling
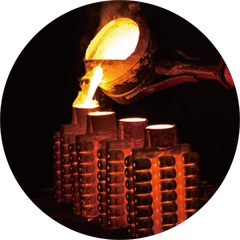
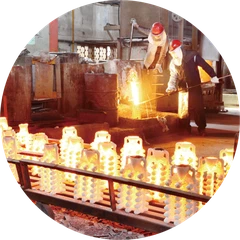
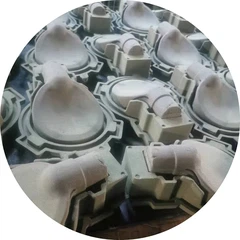
Connectoren voor vloeistofkoeling vereisen interne geometrieën die machinaal bewerkt staafmateriaal niet economisch kan produceren: meer-vlakke stroomdoorgangen, dun-wandige overgangszones en geïntegreerde montagefuncties. Investeringsgieten lost dit op door complexe 3D-kanalen te vormen in één enkele metaalstorting, waardoor hardsoldeerverbindingen en de bijbehorende lekpaden worden geëlimineerd.
Voor de productie van 304 roestvrijstalen vloeistofkoelingconnectoren maken we gebruik van shell-technologie met vacuüm-ondersteund gieten. Het resultaat: gietstukken met volledige- dichtheid en oppervlakteafwerkingen van Ra 3,2–6,3 μm, waardoor de bewerking na-gieten beperkt blijft tot afdichtingsoppervlakken en draadvormen. Het materiaalgebruik verbetert met ongeveer 40% ten opzichte van massieve-blokbewerking, een kostenvoordeel dat op productieschaal ontstaat.
Tekenen-naar-Onderdeelworkflow
Elk connectorproject begint met een technische beoordeling van-door de klant aangeleverde STEP-, IGS- of PDF-bestanden. Binnen 48 uur sturen onze casting engineers een DFM-rapport terug met daarin het volgende:
|
Uniformiteit van de wanddikte |
Cruciaal voor het stollingsgedrag van roestvrij staal 304 |
|
Optimalisatie van de diepgangshoek |
Minimaliseren van de bewerkingsvoorraad op afdichtingsvlakken |
|
Poortstrategie |
Zorgen voor volledige vulling van koelkanalen in dunne- secties |
|
Tolerantie haalbaarheid |
Onderscheid in de afmetingen van -cast versus must-machine |
Het gereedschapsontwerp en de productie van waspatronen gebeuren volledig in eigen beheer. Geen externe matrijzenwinkels. Geen specificatieafwijking.
Materiaal- en processpecificaties
|
Parameter |
Specificatie |
|
Primair materiaal |
304 roestvrij staal (ASTM A351 CF8-equivalent) |
|
Optionele cijfers |
316, 316L, CF8M, CF3M, duplex 2205 |
|
Bereik werpgewicht |
0,05 – 15kg per stuk |
|
Maximale envelop |
600 × 600 × 400 mm |
|
Tolerantie bij het gieten |
±0,2 mm (ISO 8062 CT7–8) |
|
Machinaal bewerkte afdichtingstolerantie |
±0,01 mm op O--ringgroeven en verwijde oppervlakken |
|
Warmtebehandeling |
Oplossing gloeien per klantvereiste |
|
Oppervlakteafwerking |
Passiveringsnorm; elektrolytisch polijsten mogelijk |

CNC-bewerking als voltooiing van het gieten
Gieten definieert het lichaam van de connector. CNC-bewerking perfectioneert zijn functie.
Onze bewerkingsvloer verzorgt het boren, draadsnijden, snijden van O--ringgroeven en oppervlakteafwerking voor het afdichten van interfaces. Kritische afmetingen worden op CMM geverifieerd aan de hand van klanttekeningen. Voor bestellingen van 304 roestvrijstalen vloeistofkoelingconnectoren worden de draadvormen 100% gemeten voordat ze worden vrijgegeven voor oppervlaktebehandeling.
Validatie vóór verzending
|
Dimensionaal: |
CMM op alle machinaal bewerkte afdichtingsfuncties |
|
Structureel: |
Röntgeninspectie op interne porositeit in stroomdoorgangen |
|
Materiaal: |
Spectrometrie om de 304-chemie te bevestigen (Cr 18–20%, Ni 8–10,5%) |
|
Pgeruststellen: |
Hydrostatische lektesten volgens klantspecificatie |
|
Documentatie: |
Molentestcertificaten, inspectierapporten, volledige traceerbaarheid van batches |
Kwaliteitssysteem gecertificeerd volgens IATF 16949 en ISO 9001.
Implementatiecontexten
Deze connectoren circuleren momenteel koelvloeistof in:
- AI-trainingscluster koude platen en spruitstukken
- Thermische beheercircuits van EV-batterijpakketten
- Hoogfrequente koelcircuits voor vermogenselektronica
- Medische beeldvormingsapparatuur, distributie van vloeistofkoeling
Elke toepassing stelt andere druk-, temperatuur- en chemische compatibiliteitseisen. We configureren de materiaalkwaliteit, warmtebehandeling en oppervlakteafwerking dienovereenkomstig.
Begin met een tekening
Dien uw 2D- of 3D-bestanden, jaarlijkse volumeschatting en specificatie van de bedrijfsvloeistoffen in. Wij sturen u binnen twee werkdagen een productiebeoordeling en offerte terug. Geaccepteerde prototypehoeveelheden.
Veelgestelde vragen
|
Q1: |
Waarom kiezen voor gieten over machinaal bewerken van connectoren voor vloeistofkoeling? |
|
A1: |
Investeringsgieten vormt complexe interne doorgangen in één keer -geen hardsoldeerverbindingen, geen pistool-boren. Bij de productie van 304 roestvrijstalen vloeistofkoelingconnectoren wordt de materiaalverspilling met ~40% verminderd en worden lekkagepaden geëlimineerd. |
|
Q2: |
Welke druk kunnen deze connectoren aan? |
|
A2: |
Typische datacenterassemblages zijn gekwalificeerd voor een werkdruk van 10–20 bar, getest op 1,5×. Hogere beoordelingen beschikbaar via wanddikte- en warmtebehandelingsaanpassingen. |
|
Q3: |
Kunt u bestaande QD- of spruitstukinterfacestandaarden evenaren? |
|
A3: |
Ja. We bewerken O--ringgroeven volgens AS568, JIC-uitbreidingen van 37 graden en aangepaste snelle- ontkoppelingsprofielen volgens uw tekeningen van bijbehorende onderdelen. |
Populaire tags: 304 roestvrijstalen connector voor vloeistofkoeling, China 304 roestvrijstalen connector voor vloeistofkoeling fabrikanten, leveranciers, fabriek


