

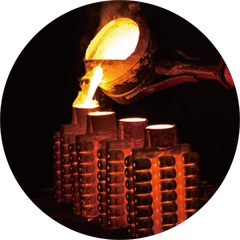
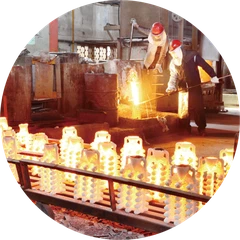

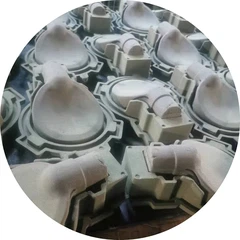
Wanneer u een metaalvormproces voor uw componenten selecteert, is het begrijpen van het onderscheid tussen de verschillende gietmethoden van cruciaal belang voor zowel de kwaliteit als de kosteneffectiviteit. Als toonaangevende precisiegiet- en CNC-bewerkingsfabriek in Ningbo, China, gespecialiseerd in reserveonderdelen voor voedselmachines voor internationale markten, helpen we klanten vaak bij de keuze tussen traditioneel zandgieten en waterglasgiettechnieken. In deze uitgebreide gids worden de fundamentele verschillen uiteengezet, zodat u een weloverwogen beslissing kunt nemen.
Zandgieten begrijpen
Zandgieten is een van de oudste en meest gebruikte metaalgietprocessen in de productie. Deze methode gebruikt nat kleizand als primair vormmateriaal, dat rond een patroon wordt gepakt om een vormholte te creëren. Zodra het patroon is verwijderd, wordt gesmolten metaal in de zandvorm gegoten, waar het stolt tot de uiteindelijke vorm.
Het belangrijkste voordeel van zandgieten ligt in de eenvoud en kosteneffectiviteit. De materialen zijn goedkoop en gemakkelijk verkrijgbaar, waardoor het een economische keuze is voor grootschalige productie-. Zandgieten blinkt uit in het produceren van extreem grote onderdelen, variërend van enkele kilogrammen tot enkele tonnen. Dit maakt het ideaal voor frames van zware machines, motorblokken en industriële apparatuur waar nauwe toleranties minder kritisch zijn.
Zandgieten heeft echter opmerkelijke beperkingen. Het proces levert doorgaans een ruwere oppervlakteafwerking op, met Ra-waarden variërend van 12,5 tot 25 micrometer, en vereist uitgebreide nabewerking- om defecten en scheidingslijnen te verwijderen. De maattoleranties zijn breder, doorgaans rond ±0,020–0,040 inch/inch, wat mogelijk niet voldoet aan de vereisten voor precisietoepassingen.
Waterglasgieten begrijpen
Waterglasgieten, ook bekend als natriumsilicaatgieten, is een gespecialiseerde investeringsgiettechniek die de kloof overbrugt tussen traditioneel zandgieten en uiterst nauwkeurig- silicasolgieten. Bij dit proces wordt waterglas (natriumsilicaat) gemengd met kwartszand als vormmateriaal gebruikt, dat temperaturen tot 1800 graden kan weerstaan.
Het waterglasgietproces volgt het investeringsgietprincipe: een waspatroon wordt bedekt met een waterglasoplossing en zand om een keramische schaal te vormen. Nadat de was is gesmolten, wordt gesmolten metaal in de holte gegoten. Deze methode levert een aanzienlijk betere oppervlaktekwaliteit op dan zandgieten, met een oppervlakteruwheid die doorgaans tussen Ra 6,3 en 12,5 micrometer ligt, terwijl ze kosteneffectiever blijft- dan precisiegieten met silicasol.
Waterglasgieten biedt een verbeterde maatnauwkeurigheid vergeleken met zandgieten, waardoor het geschikt is voor ontwerpen met gemiddelde-complexiteit die een beter detailbehoud vereisen zonder de hoge kosten van hoge-precisiemethoden. Het proces kan onderdelen produceren variërend van enkele kilogrammen tot ongeveer 100 kilogram, wat veelzijdigheid biedt voor verschillende industriële toepassingen.

Belangrijkste verschillen tussen zandgieten en waterglasgieten
Oppervlakteafwerking en kwaliteit
Het meest opvallende verschil tussen deze twee gietprocessen is de oppervlaktekwaliteit. Zandgietstukken vertonen een ruwe textuur vanwege de eigenschappen van de zandvorm, waarbij vaak slijpen, schuren of machinaal bewerken nodig is om onvolkomenheden en scheidingslijnen te verwijderen. Dit resulteert in hogere na-verwerkingskosten en langere doorlooptijden.
Waterglas-investeringsgietstukken bereiken daarentegen veel gladdere oppervlakken met minder interne en externe defecten. Hoewel het niet zo verfijnd is als het gieten van silicasol (dat Ra 1,6–3,2 μm bereikt), produceert het gieten van waterglas onderdelen met aanvaardbare afwerkingen voor veel toepassingen, waardoor de secundaire bewerkingsvereisten tot 40-50% worden verminderd in vergelijking met zandgieten. Voor componenten waarbij esthetiek en gematigde precisie van belang zijn, biedt deze gietmethode een uitstekende balans.
Grootte en gewichtsmogelijkheden
Zandgieten domineert als het gaat om grote en zware componenten. Het proces is geschikt voor mallen met een gewicht van meerdere tonnen, waardoor het ideaal is voor windturbinehubs, frames voor zware apparatuur en grote industriële onderdelen waarbij grootte prioriteit krijgt boven precisie. De minimaal haalbare wanddikte is doorgaans ongeveer 6-8 mm.
Waterglasgieten heeft beperktere mogelijkheden voor afmetingen, waarbij over het algemeen onderdelen van enkele kilogrammen tot 100 kilogram worden geproduceerd. Het blinkt echter uit in het creëren van kleinere, ingewikkeldere componenten met wanddiktes van slechts 3-4 mm. Dit maakt het gieten van waterglas de voorkeur voor middelgrote onderdelen die gedetailleerde kenmerken vereisen die moeilijk te bereiken zijn met zandgieten.
Kostenoverwegingen
Kosten zijn een cruciale factor bij het kiezen van een gietproces. Zandgieten biedt de laagste initiële gereedschaps- en materiaalkosten, waarbij de malkosten doorgaans variëren van $ 1.000 tot $ 5.000. Het goedkope, herbruikbare zand maakt het zeer economisch voor grote productieruns van eenvoudige onderdelen. Extra afwerkingskosten kunnen deze besparingen voor precisietoepassingen echter compenseren.
Waterglasgieten brengt hogere materiaalkosten met zich mee vanwege het waterglasbindmiddel en complexere processtappen. De gereedschapskosten liggen over het algemeen tussen de $10.000 en $30.000, waardoor het geschikter is voor productie van middelgrote tot hoge-volumes waarbij de verbeterde kwaliteit de investering rechtvaardigt. De verminderde behoefte aan na-verwerking resulteert vaak in lagere totale eigendomskosten voor componenten die een goede oppervlakteafwerking en nauwkeurigheid vereisen.
Ontwerpcomplexiteit en flexibiliteit
De ontwerpvrijheid varieert aanzienlijk tussen deze gietmethoden. Zandgieten vereist diepgangshoeken om patroonverwijdering uit de mal mogelijk te maken, waardoor de ontwerpcomplexiteit wordt beperkt. Het creëren van interne holtes is een uitdaging en vereist zorgvuldig gepositioneerde kernen, waardoor de productietijd en kosten voor complexe geometrieën toenemen.
Waterglasgieten biedt superieure ontwerpflexibiliteit. De vloeibare slurry die wordt gebruikt om keramische omhulsels te maken, maakt ingewikkelde kenmerken, complexe vormen en interne doorgangen mogelijk zonder dat er meerdere kernen nodig zijn. Ingenieurs kunnen fijne details, ondersnijdingen en geavanceerde geometrieën aanbrengen die bij zandgieten onmogelijk of onbetaalbaar zouden zijn. Dit maakt het gieten van waterglas ideaal voor componenten zoals kleplichamen, waaiers en op maat gemaakte machineonderdelen.
Het juiste gietproces voor uw project kiezen
De keuze tussen zandgieten en waterglasgieten hangt af van uw specifieke wensen:
Kies voor zandgieten wanneer:
- Het produceren van zeer grote of zware onderdelen (meer dan 100 kg)
- Nauwe toleranties en een gladde oppervlakteafwerking zijn niet kritisch
- Begrotingsbeperkingen zijn de voornaamste zorg
- Het ontwerp van onderdelen is relatief eenvoudig zonder ingewikkelde details
Kies voor waterglasgieten wanneer:
- Matige precisie en een betere oppervlakteafwerking zijn vereist
- Het gewicht van de onderdelen varieert van 1 kg tot 100 kg
- Er zijn complexe geometrieën of interne kenmerken nodig
- U wilt de na-verwerkingskosten minimaliseren
- Het uiterlijk van de componenten en de maatconsistentie zijn van belang
Voor toepassingen die ultra-hoge precisie en uitzonderlijke oppervlaktekwaliteit vereisen, zoals turbinebladen in de ruimtevaart of medische implantaten, blijft precisiegieten met silicasol de gouden standaard. Voor de meeste industriële toepassingen die een evenwicht tussen kwaliteit en kosten vereisen, biedt waterglasgieten echter een uitstekende tussenoplossing.
Conclusie
Het begrijpen van de fundamentele verschillen tussen zandgieten en waterglasgieten is essentieel voor het optimaliseren van uw productieproces. Terwijl zandgieten ongeëvenaarde zuinigheid en afmetingen biedt voor basiscomponenten, levert waterglasgieten een superieure oppervlakteafwerking, maatnauwkeurigheid en ontwerpflexibiliteit voor onderdelen met gemiddelde- complexiteit.
Als ervaren gietfabrikant die internationale markten bedient, raden wij u aan de omvangsvereisten, tolerantiebehoeften, ontwerpcomplexiteit en budgetbeperkingen van uw project te evalueren voordat u een beslissing neemt. Voor reserveonderdelen en precisiecomponenten voor voedselmachines die betrouwbare prestaties en een gematigde esthetiek vereisen, biedt waterglasgieten vaak de optimale balans tussen kwaliteit en waarde.
Neem vandaag nog contact op met onze fabriek in Ningbo om te bespreken welk gietproces het beste past bij uw specifieke toepassingsvereisten.